Рукава высокого давления (РВД) представляют собой ключевой элемент гидравлических систем, от надежности которого зависит бесперебойная работа техники в самых разных отраслях — от сельского хозяйства до тяжелого машиностроения. Гибкие трубопроводы передают рабочую жидкость под значительным давлением, и любая разгерметизация ведет к простою оборудования, потерям масла и риску травматизма. Именно поэтому вопросы грамотного подбора, своевременного обслуживания и качественного восстановления РВД стоят особенно остро. Профессиональный подход к изготовлению и ремонту рукавов высокого давления, подробнее с которым можно ознакомиться на agropostach.ua/optovaya-prodazha-i-remont-s-izgotovleniem-rvd, базируется на строгом соблюдении технологии опрессовки, корректном подборе комплектующих и учете условий эксплуатации конкретного гидроузла. Опытные специалисты знают: долговечность рукава определяется не только качеством самой трубы, но и правильной сборкой фитингов, выбором оплетки и соблюдением радиуса изгиба при монтаже.
Конструкция и классификация РВД
Стандартный рукав высокого давления состоит из внутреннего герметичного слоя, силового каркаса и наружной оболочки. Внутренняя камера изготавливается из маслостойкой резины или термопластичного материала и должна быть химически совместима с рабочей жидкостью — минеральным маслом, эмульсией или синтетическим составом. Силовой каркас образован несколькими слоями металлической оплетки либо навивки из высокопрочной стальной проволоки; именно он воспринимает разрывное усилие и определяет номинальное рабочее давление. Наружный слой защищает каркас от абразивного износа, ультрафиолета и агрессивных сред.
По типу армирования различают рукава с одной или двумя оплетками (классы 1SN и 2SN), а также многослойные навивочные исполнения (4SP, 4SH, R12, R13, R15), рассчитанные на сверхвысокие давления. Отдельную группу составляют термопластичные РВД (PTFE, TH), которые применяются в пищевой, химической и лакокрасочной промышленности. Концевые соединения — фитинги — подбираются под тип резьбы (BSP, JIC, NPT, метрическая), а также под способ монтажа: ниппель с гайкой, фланец, быстроразъемное соединение.
- Класс 1SN и 2SN — универсальные оплеточные рукава для среднего давления, востребованные в гидросистемах тракторов, погрузчиков и коммунальной техники.
- Классы 4SP и 4SH — навивочные РВД для экстремальных нагрузок, характерных для горной и строительной спецтехники.
- Термопластичные и PTFE-рукава — решения для химически активных сред, высоких температур и пищевых линий.
Технология изготовления рукава под конкретный гидроузел
Изготовление РВД начинается со снятия размеров и идентификации гидролинии: мастер определяет внутренний диаметр (Ду), тип резьбы, угловое положение фитингов и требуемую длину по осевой линии. Важно учитывать, что при изгибе рукав укорачивается, поэтому замер выполняется с запасом и с учетом минимального радиуса изгиба, указанного в каталоге производителя. Для точной сборки используется отрезное оборудование с дисковым или гидравлическим ножом, которое обеспечивает ровный рез без расслоения каркаса.
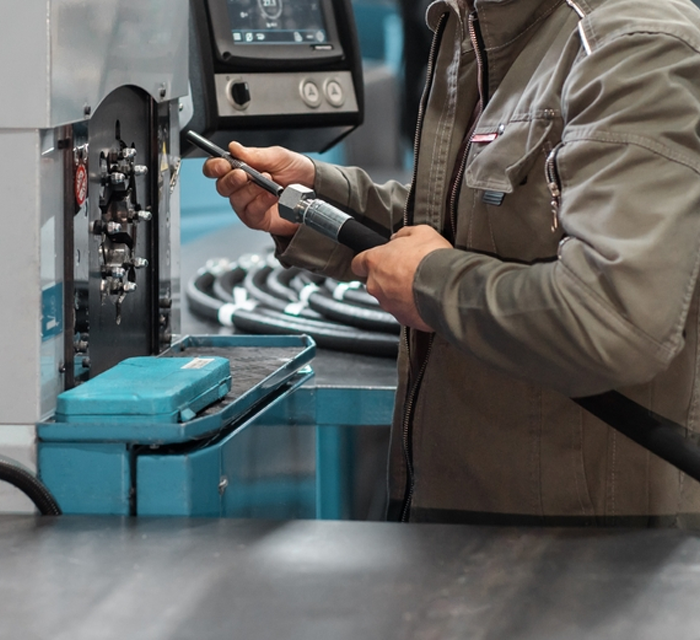
Далее следует операция зачистки наружной оболочки на длину посадочного места фитинга. Если оболочка не снята, при опрессовке возможен перекос и недостаточная герметичность соединения. Затем на рукав надевается гайка, устанавливается ниппель, и заготовка подается на опрессовочный станок. Качество опрессовки контролируется по усилию и диаметру обжима; недожим ведет к вырыванию фитинга под давлением, а пережим — к повреждению внутренней камеры и преждевременному разрыву. Готовое изделие маркируется с указанием даты сборки, рабочего давления и номера партии, после чего проходит испытание опрессовкой водой или азотом.
- Резка рукава — выполняется на отрезном станке с контролем перпендикулярности торца и сохранением целостности проволочного каркаса.
- Зачистка оболочки и сборка фитинга — включает снятие наружного слоя, установку ниппеля и гайки с соблюдением посадочных размеров.
- Опрессовка и контроль — обжим на гидравлическом прессе с проверкой диаметра и последующими испытаниями на герметичность.
Ремонт и восстановление рукавов высокого давления
Ремонт РВД — это не только замена поврежденного участка, но и комплекс диагностических мероприятий, позволяющих продлить ресурс гидравлической линии. Наиболее частые дефекты: трещины и потертости наружной оболочки, оголение оплетки, расслоение внутренней камеры, подтекание по фитингу и вырыв концевой арматуры. При обнаружении локального повреждения наружного слоя без оголения каркаса допускается установка защитной манжеты или бандажа, однако при повреждении силового каркаса рукав подлежит замене либо переделке с обрезкой дефектного участка.
При восстановлении концевой арматуры мастер выполняет демонтаж старого фитинга, осматривает торец рукава на предмет расслоения и при необходимости отрезает поврежденную часть. Затем подбирается новый фитинг, соответствующий типу рукава и резьбе ответного штуцера, и производится повторная опрессовка. Если рукав имеет достаточный запас длины, допускается переделка с одного конца; в противном случае изготавливается новая сборка по образцу. Отдельное внимание уделяется проверке гидросистемы: повышенное давление в линии, гидроудары и неверно выставленный предохранительный клапан способны быстро вывести из строя даже качественно собранный РВД.
- Диагностика — визуальный осмотр, проверка давления в контуре, поиск подтеканий и оценка состояния оплетки и фитингов.
- Переделка концов — обрезка дефектного участка, монтаж новых фитингов и повторная опрессовка с испытанием.
- Профилактика — контроль радиуса изгиба, установка защитных спиралей и своевременная замена изношенных рукавов до аварийного разрыва.
Подбор комплектующих и типичные ошибки
Корректный подбор РВД требует учета четырех параметров: рабочего давления с коэффициентом запаса, внутреннего диаметра, совместимости материалов и условий окружающей среды. Для гидросистем с частыми гидроударами запас по давлению должен быть не менее четырехкратного относительно номинала. Нередко встречается ошибка, когда рукав подбирают только по резьбе, игнорируя класс армирования и температуру рабочей жидкости. Также важно помнить о совместимости фитингов и штуцеров: несоответствие угла конуса или шага резьбы приводит к подтеканию даже при качественной опрессовке.
Еще одна распространенная проблема — монтаж с натягом и изломом у фитинга. Рукав должен лежать по плавной траектории, а переход от концевой арматуры к гибкой части не должен иметь перегибов. В зонах повышенного трения устанавливаются защитные спирали и кожухи. Соблюдение этих правил в сочетании с регулярным обслуживанием гидросистемы обеспечивает длительный ресурс РВД и снижает риск незапланированных остановок техники.
Таким образом, изготовление и ремонт рукавов высокого давления — это совокупность точных измерений, правильного подбора комплектующих и строгого соблюдения технологии опрессовки. Грамотно собранный РВД работает надежно на протяжении всего срока службы, а своевременная диагностика и профилактика позволяют избежать аварийных ситуаций и дорогостоящего ремонта гидрооборудования.